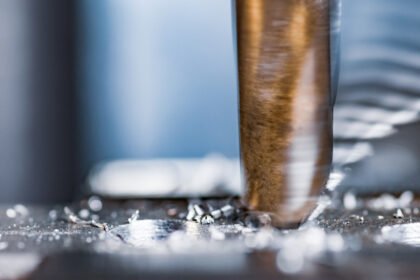



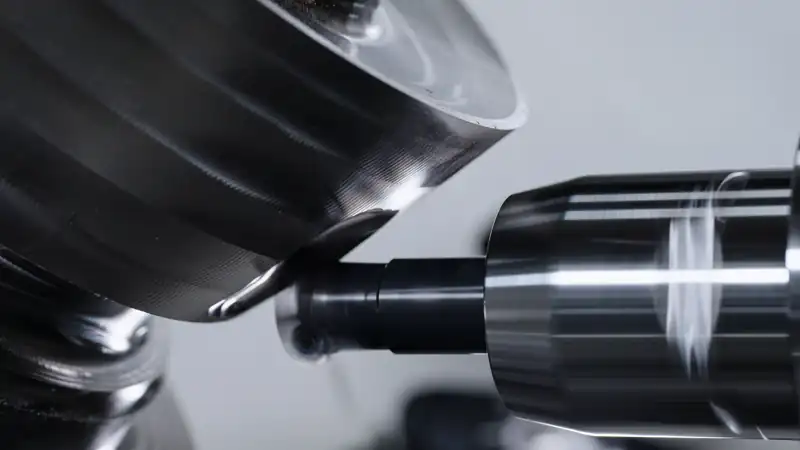
Profil frezelemede stabilite kaybı nadiren ani bir arıza olarak ortaya çıkar; genellikle düşen ilerleme hızları, kısalan gözetimsiz çevrim süreleri ve operatörlerin yüksek değerli parçaları korumak için agresif kesme parametrelerinden kaçınmasıyla kendini gösterir. Sandvik Coromant Global Ürün Uygulama Uzmanı Alvaro Ruiz, titanyum, dubleks paslanmaz çelik ve ısıya dayanıklı süper alaşımların (HRSA) yaygınlaştığı bu ortamda takım tasarımının neden uygulama güvenliği ve öngörülebilir aşınmaya odaklandığını açıklıyor.
Havacılık, enerji ve kalıp imalatı gibi sektörlerde profil frezeleme işlemleri çoğunlukla ideal koşullarda yapılmaz. Derin havuzlar ve ince duvarlar sık kesinti ve uzun takım erişimi gerektirir; malzemeler yüksek sıcaklık üreterek kendiliğinden sertleşebilir ve kontrolü zor talaşlar oluşabilir. Bu koşullarda mesele takım ömrünün ötesine geçerek sürecin zaman içinde nasıl bir seyir izleyeceğine dönüşür. Talaş yükü, titreşim ve kesici uç stabilitesindeki küçük değişiklikler birikerek öngörülemezlik yaratır; operatörlerin güveni azaldığında kesme verileri düşürülür, gözetimsiz çalışma sınırlanır, kesici uçların kullanım oranı ve genel verimlilik geriler.
Stabilite zorluğu
Profil frezeleme, takım karmaşık bir geometri boyunca ilerlerken son derece dinamik kesme koşulları yaratır. Titanyum ceplerde uzun erişim mesafesi ile esnek duvarlar bir araya gelir ve sistemdeki titreşim artar. İnkonel gibi HRSA malzemelerde ısı kesme kenarında yoğunlaşarak aşınmayı hızlandırır ve arıza riskini artırır. Paslanmaz ve dubleks kaliteler ise hem kesici uca hem de kesici gövdesine yük bindiren mukavemet ve talaş kontrolü sorunları doğurur.
Bu ortamda takımlama sistemindeki en ufak tutarsızlık bile kesimi aksatabilir; çünkü stabilite kaybının birçok kaynağı kesici uç arabiriminde birleşir. Kavrama değişkenliği ve termal yük, farklı talaş kalınlıklarına ve dişler arasında aşınma farklılıklarına yol açar. En etkili faktörlerden biri kesici ucun mikro düzeydeki hareketidir: Yuvadaki en ufak hareket bile talaş kalınlığını ve kenar yükünü değiştirerek aşınma dengesini bozabilir, kenarların aniden kırılma riskini artırır. Sürecin kontrolü için aşınmanın tutarlı ve tekrarlanabilir biçimde ilerlemesi gerekir; böylece takım değişiklikleri beklenmedik arızalar yüzünden değil, önceden planlanarak yapılabilir.
Kesme kuvvetinin dengelenmesi
Stabilite için kuvvetin yönünü ve dağılımını kontrol etmek hayati önemdedir. Aşırı radyal kuvvetler titreşimi artırır; bu nedenle değişen kavrama koşullarında kuvvetlerin kesici gövdesi boyunca nasıl dağıldığı belirleyicidir. Eksenel ve radyal geometri seçeneklerini bir araya getirmek, özellikle agresif kavramanın kesimi hızla dengesizleştirebildiği titanyum ve paslanmaz çelikte kenar güvenliğini korurken radyal yükü sınırlayarak titreşimi azaltır.
Yüksek ilerleme stratejisi de önemli rol oynar. Birçok profil işleminde eksenel temasın azaltılması ve yuvarlak kesici uçların kullanılması radyal kesme kuvvetlerini düşürürken ilerleme hızını ve dolayısıyla talaş kaldırma hızını artırır. Bu yaklaşım, özellikle havuz frezelemede ve uzun erişimli işlemlerde, tek tek kesme derinliğini en üst düzeye çıkarmaktan genellikle daha büyük fayda sağlar.
Uygulama güvenliği için tasarım: CoroMill MR20
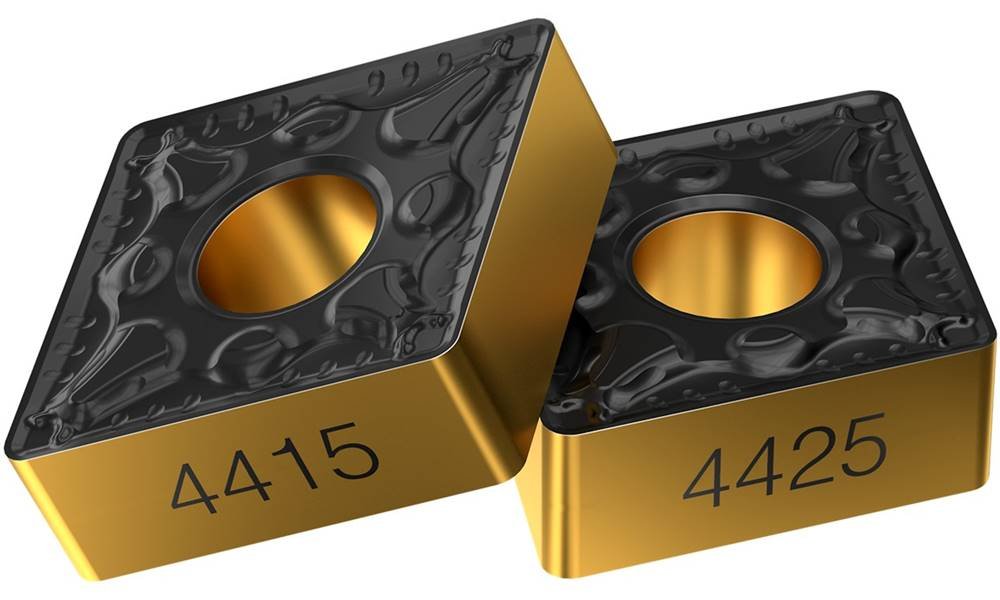
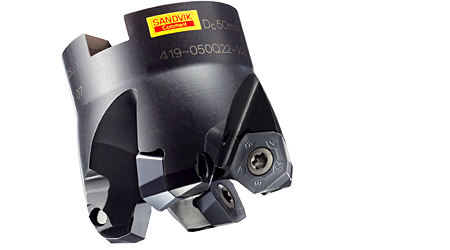
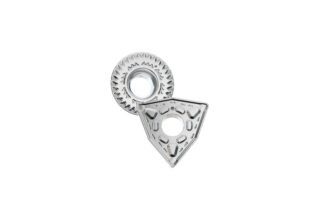
Ruiz’e göre takım geliştirme çalışmaları artık bir kesicinin optimum koşullarda ne kadar zorlanabileceğinden çok, kullanım ömrü boyunca nasıl performans gösterdiğine odaklanıyor. Bu yaklaşım, profil ve yüzey frezeleme için ISO M, ISO S ve ISO P malzemelere odaklanan pozitif yuvarlak uçlu freze CoroMill® MR20’nin geliştirilmesine yol gösterdi.
- Kesici uç yuvası: Kesici uç ile gövde arasındaki geniş temas alanı, yük altındaki mikro hareketleri azaltır ve kenarlar boyunca talaş kalınlığının sabit kalmasına yardımcı olur. Tekrarlanan yüklemelerde formunu koruyan yuva, zamanla değişkenliğe yol açabilecek kademeli deformasyonu önler.
- Boyut kontrolü: MR20, gövde toleranslarının sıkı tutulduğu yeni bir boyut kontrol sistemiyle üretiliyor; aşınma tüm kenarlarda eşit ilerlediğinde kesici dengede kalır, yüzey kalitesi korunur ve tek bir kenarda arıza riski azalır.
- Altı kenarlı yuvarlak uç: Kalın ve sağlam gövdeli kesici uç, değişen kavrama durumlarında kenar stabilitesini kaybetmeden daha yüksek ilerleme hızlarına olanak tanıyor; bu, kaba işlemeden yarı ince işlemeye geçişte özellikle önemli.
- Entegre alt kesme sıvısı: Titanyum ve HRSA uygulamalarında kesme bölgesindeki ısı yoğunlaşmasını azaltarak kaplamanın daha uzun süre korunmasını ve daha stabil bir aşınma gelişimini destekliyor.
Verimlilik güvenilir prosesle başlıyor
Modern imalatta verimlilik, bir prosese ne kadar güvenilebileceğine bağlı. Yüksek ilerleme hızları ancak risk yaratmadan sürdürülebildiğinde değer katıyor; bu yüzden profil stratejileri kısa süreli yüksek performanstan değişen koşullarda da korunabilen istikrarlı performansa kayıyor. Yüksek değerli parçalarda hurdaya çıkan tek bir havacılık yapısal parçası ya da uzun bir çevrimin kesintiye uğraması, kesme hızındaki marjinal kazançlardan daha ağır basabiliyor. Proses stabil kaldığında atölyeler daha yüksek ilerleme hızlarında daha büyük kesinlikle çalışabiliyor, daha az müdahaleyle çevrim sürelerini uzatabiliyor ve ilk parçadan son parçaya kadar beklendiği gibi işleyen bir süreç elde ediyor.
Kaynaklar
Sandvik Coromant uzman makalesi, “Profil frezelemede stabilitenin kontrol edilmesi” (SAC845), Alvaro Ruiz, Global Ürün Uygulama Uzmanı; Stone Junction aracılığıyla, Ağustos-Eylül 2026.
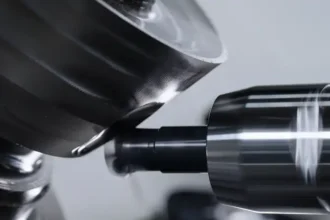
Görsel: Sandvik Coromant – CoroMill MR20 ile profil frezeleme
Bu ürünle ilgili talep oluşturun
Yazıda yer alan ürün veya çözüm hakkında, ilgili firmayla doğrudan iletişime geçmenizi sağlayalım.